Artykuł sponsorowany
Dlaczego dobór tarczy do cięcia metalu zależy od materiału i obciążenia pracy
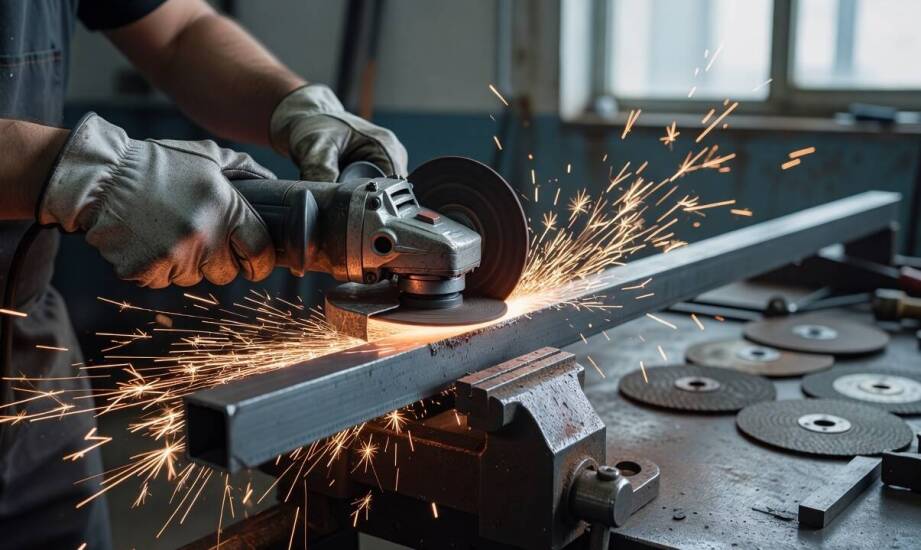
Skuteczna obróbka metali wymaga precyzyjnego dopasowania materiałów eksploatacyjnych do charakterystyki konkretnego zadania. Rodzaj przecinanego elementu, jego grubość oraz tempo pracy bezpośrednio wpływają na ilość powstającego gratu, nagrzewanie krawędzi i żywotność sprzętu. Stosowanie jednego uniwersalnego rozwiązania do wszystkich stopów rzadko przynosi zadowalające rezultaty technologiczne i często prowadzi do przedwczesnego zużycia elektronarzędzi. Proces skrawania generuje znaczne ilości ciepła, a odpowiednio dobrany element tnący ułatwia jego sprawne odprowadzanie ze strefy roboczej.
Wpływ rodzaju stopu i grubości elementu na specyfikację cięcia
Do obróbki standardowej stali węglowej najczęściej wykorzystuje się klasyczne tarcze z tlenku glinu. W przypadku obróbki stali nierdzewnej warto dobierać osprzęt z oznaczeniem do inoxu lub certyfikowane warianty uniwersalne. Dedykowane rozwiązania do stali kwasoodpornych nie zawierają żelaza, siarki ani chloru, co zapobiega powstawaniu ognisk korozji na obrabianej powierzchni. Niewłaściwa specyfikacja ścierniwa nierzadko prowadzi do przebarwień termicznych i utraty właściwości ochronnych stopu. Cięcie aluminium oraz innych metali nieżelaznych stawia przed operatorem odmienne wyzwania związane z niższą temperaturą topnienia surowca. Tego typu stopy wymagają specjalistycznych tarcz, które zapobiegają szybkiemu zapychaniu się porów narzędzia topiącym się wiórem, co mogłoby całkowicie zatrzymać proces skrawania.
Parametry fizyczne narzędzia roboczego bezpośrednio przekładają się na geometrię i jakość krawędzi. Cienkie blachy, rury i profile najlepiej poddają się obróbce tarczami o grubości od 1,0 do 1,2 milimetra. Cienki profil gwarantuje wysoką precyzję, przyspiesza przecinanie i minimalizuje strefę wpływu ciepła. Cięższe elementy konstrukcyjne, pręty zbrojeniowe czy grube płaskowniki wymagają użycia grubszych wariantów w przedziale 1,6–2,5 milimetra, zapewniających odpowiednią sztywność przy bocznych obciążeniach. Istotnym parametrem pozostaje również wielkość ziarna, określana zazwyczaj w przedziale od 24 do 60. Grubsze ziarno ułatwia szybkie zbieranie naddatku, podczas gdy drobniejsza gradacja zostawia znacznie gładszą powierzchnię. Twardość całego osprzętu wynika przede wszystkim z zastosowanego spoiwa żywicznego oraz struktury wewnętrznej, a nie wyłącznie z rozmiaru użytego materiału ściernego.
Odczytywanie parametrów i bezpieczna eksploatacja szlifierki
Podstawowe informacje techniczne warunkujące bezpieczeństwo pracy znajdują się zazwyczaj na powierzchni tarczy lub na jej opakowaniu zbiorczym. Wytwórcy umieszczają tam dane określające średnicę zewnętrzną, grubość, rozmiar otworu mocującego wynoszący 22,23 milimetra oraz deklarację zgodności z normą bezpieczeństwa EN 12413. Najważniejszym wskaźnikiem dopasowania sprzętowego pozostaje dopuszczalna prędkość obrotowa, podawana w obrotach na minutę. Maksymalne obroty osprzętu roboczego muszą być co najmniej równe maksymalnym obrotom szlifierki kątowej. Zamontowanie tarczy o niższej wytrzymałości grozi jej rozerwaniem pod wpływem rosnącej siły odśrodkowej, co stwarza ogromne zagrożenie na stanowisku pracy.
Prawidłowa technika wymaga uważnej obserwacji zachowania maszyny pod obciążeniem. Zużycie materiału lub wady strukturalne objawiają się poprzez matowy dźwięk podczas kontaktu z metalem, zwiększone wibracje na rękojeści oraz widoczne wykruszenia krawędzi. Wyginanie się rdzenia tarczy podczas obróbki sygnalizuje krytyczne ryzyko pęknięcia i bezwzględnie wymaga przerwania cięcia oraz wymiany elementu. Błędy operatora, takie jak nadmierny nacisk na urządzenie, praca pod niewłaściwym kątem lub boczne zakleszczanie w głębokiej szczelinie, prowadzą do gwałtownego przegrzewania spoiwa.
Dostępność zróżnicowanych materiałów ściernych ułatwia firmom utrzymanie odpowiedniego tempa robót. Przedsiębiorcy i wykonawcy pozyskujący tarcze do cięcia w Inowrocławiu mogą płynnie dopasowywać wyposażenie do specyfiki lokalnych placów budowy. Działająca na tym rynku od 2010 roku hurtownia Market-Techniczny oferuje artykuły metalowe oraz podstawowe akcesoria szlifierskie przeznaczone do obróbki stali węglowych, nierdzewnych i aluminium.
Skompletowanie prawidłowego zestawu narzędziowego opiera się na rzetelnej analizie właściwości przecinanego stopu, parametrów technicznych szlifierki oraz wymaganej jakości wykończenia detalu. Przestrzeganie wytycznych producentów w zakresie dopuszczalnej prędkości obrotowej i dedykowanego przeznaczenia skutecznie minimalizuje ryzyko uszkodzeń mechanicznych. Wdrożenie dobrych praktyk warsztatowych bezpośrednio przedłuża żywotność sprzętu roboczego i redukuje koszty związane ze stratami cennego surowca.
Kategorie artykułów
Polecane artykuły

Co zwykle obejmuje cennik kancelarii podatkowej, a co bywa wyceniane osobno

Zastosowanie diamentowych tarcz w cięciu asfaltu

Jak bezpiecznie mocować świąteczne ozdoby, żeby nie zostawiały śladów na meblach i ścianach?
